Flex 레이저 미출력·절단 성능 저하
보호 윈도우 유리가 오염되거나 손상되거나, 절단 성능이 저하되거나, 레이저 빛이 나오지 않거나, 조각된 도안의 품질이 나쁘거나 왜곡·반전·기울어짐이 나타납니다.
분해 또는 전기 테스트 전에 전원을 분리하십시오. 레이저를 분리하고 케이블을 분리하거나 TF 카드를 뺐다가 다시 삽입하기 전에 레이저 조각기의 전원을 끄십시오. 펌웨어 업데이트 중에는 기계의 전원을 끄거나 TF 카드를 빼지 마십시오.
¶ 보호 윈도우 오염·손상
나타나는 증상: 레이저 보호 윈도우 유리가 오염되거나 손상되었습니다.
다음 순서로 점검하십시오:
- 오염
레이저 보호 윈도우가 오염되면 청소해야 합니다. 그렇지 않으면 레이저 출력에 큰 영향을 줄 수 있으며 보호 윈도우가 손상될 수도 있습니다.
① 청소 도구
-
무먼지 천.
-
무수 에탄올 (순도 99% 이상 권장).
② 청소 절차
- 레이저 분리
레이저 조각기의 전원을 끄고 레이저를 분리한 다음 레이저 케이블을 분리하십시오.
- 유리 청소
무먼지 천에 소량의 무수 에탄올을 묻히십시오. 렌즈의 중심에서 바깥쪽으로 나선형으로 한 방향으로 부드럽게 닦으십시오. 흠집이 생길 수 있으므로 앞뒤로 문지르지 마십시오.
- 손상
7W 레이저의 보호 윈도우는 수리할 수 없습니다. 손상되면 레이저 전체를 교체해야 합니다. 12W 레이저의 보호 윈도우는 별도로 교체할 수 있습니다. 타서 눌어붙은 얼룩 등의 이상으로 보호 윈도우가 손상되지 않도록 “레이저 유지보수” 절을 참조하여 보호 윈도우를 정기적으로 청소하고 표면을 깨끗하게 유지하십시오.
- 고객 서비스에 연락하십시오
문제 해결 중 문제를 발견했으나 직접 해결할 수 없으면 다음 정보를 고객 서비스에 제공하십시오:
-
선명한 사진: 오염 또는 손상을 보여 주는 선명한 사진을 제공하십시오.
-
레이저에 조각된 일련번호: 그림 33과 같이 레이저에 조각된 일련번호를 제공하십시오.
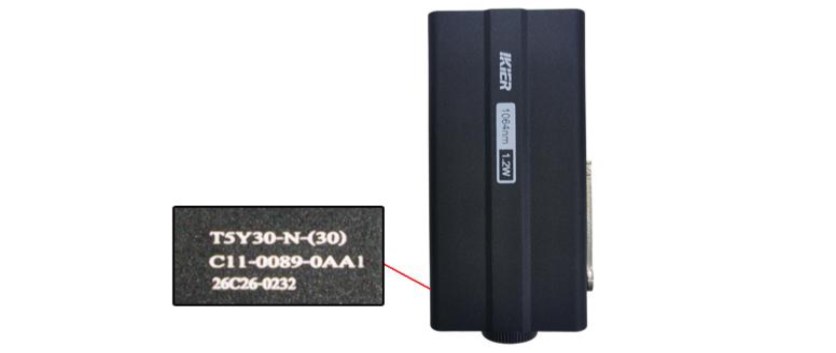
그림 33
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.
¶ 절단 성능 저하
나타나는 증상: 레이저의 절단 성능이 이전보다 크게 저하되었습니다.
다음 순서로 점검하십시오:
- 소프트웨어 매개변수를 확인하십시오
재료마다 다른 가공 매개변수가 필요합니다. 매개변수 표를 참조하여 출력, 속도 및 속도 단위가 올바르게 설정되어 있는지 확인하십시오.
- 재료의 생산 배치를 확인하십시오
생산 공정의 차이로 인해 생산 배치가 다른 재료는 절단 결과가 다를 수 있습니다. 다음 방법이 권장됩니다:
-
같은 생산 배치의 재료로 비교 테스트를 수행하십시오.
-
또는 A4 인쇄 용지를 절단하여 레이저 출력이 크게 감소했는지 판단하십시오.
A4 용지 절단에 권장되는 매개변수는 다음과 같습니다: → Flex 12W: 출력 60%, 속도 2000 mm/min. → Flex 7W: 출력 100%, 속도 1300 mm/min.
- 레이저 보호 윈도우를 확인하십시오
보호 윈도우가 오염되거나 손상되면 레이저 출력에 큰 영향을 줄 수 있습니다. “레이저 윈도우 렌즈가 오염되거나 손상됨” 절의 지침에 따라 문제를 해결하십시오.
- 최대 S값을 확인하십시오 (LightBurn)
S-Value Max (최대 S값)는 항상 “1000”으로 설정되어 있어야 합니다 (그림 34 참조). 이 값을 변경하면 레이저 출력과 수명에 영향을 줄 수 있으므로 변경하지 마십시오.
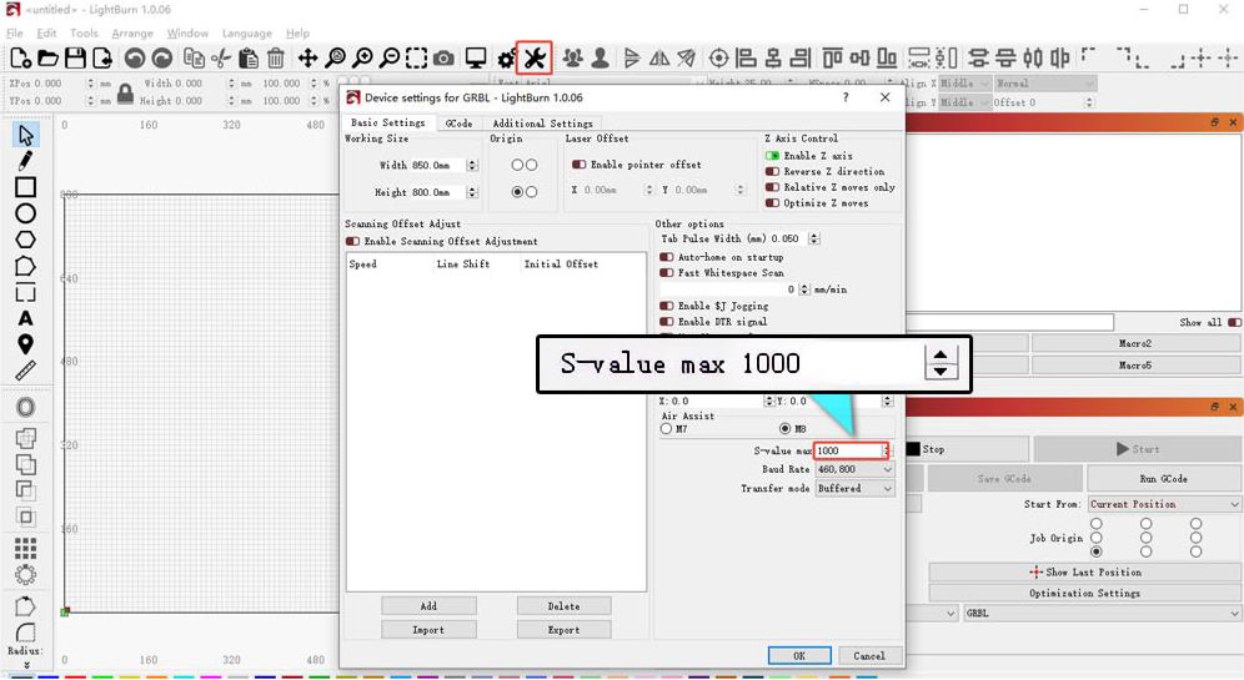
그림 34
- 전원 공급 장치의 출력을 확인하십시오
전압 또는 전류가 부족하면 레이저 출력에 직접적인 영향을 줄 수 있습니다.
-
전원 어댑터 측정: 멀티미터를 직류 전압 모드로 설정하고 전원 어댑터의 출력 전압을 측정하십시오. 출력은 24 V여야 합니다. 전류계가 있으면 전원 어댑터의 최대 출력 전류가 3 A에 도달하는지 측정하십시오.
-
레이저 케이블 측정: 레이저 케이블을 분리하고 출력 100%, 속도 1 mm/min으로 절단 프로그램을 실행한 다음 멀티미터를 직류 전압 모드로 설정하고 그림 35와 같이 핀 1과 2 사이의 전압이 24 V이고 핀 2와 3 사이의 전압이 5 V인지 측정하십시오.
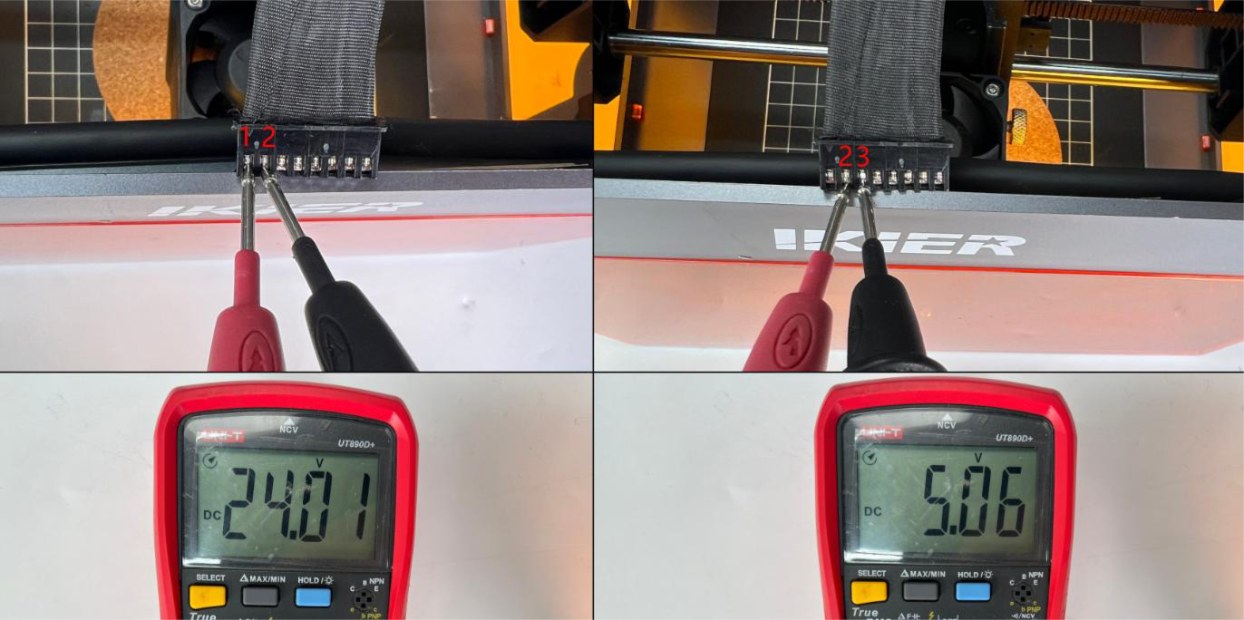
그림 35
- 고객 서비스에 연락하십시오
문제 해결 중 문제를 발견했으나 직접 해결할 수 없거나 결함의 원인을 판단할 수 없으면 다음 정보를 고객 서비스에 제공하십시오:
-
절단 동영상: 설정한 출력, 속도, 재료 두께, 절단 과정 및 최종 결과가 동영상에 명확하게 나타나야 합니다.
-
문제 해결 단계: 이미 확인하거나 수행한 단계에 대한 설명을 제공하십시오. 전압을 측정했다면 측정 결과도 제공하십시오.
-
레이저 보호 윈도우 사진: 보호 윈도우의 선명한 사진을 제공하십시오.
-
레이저에 조각된 일련번호: 그림 36과 같이 레이저에 조각된 일련번호를 제공하십시오.
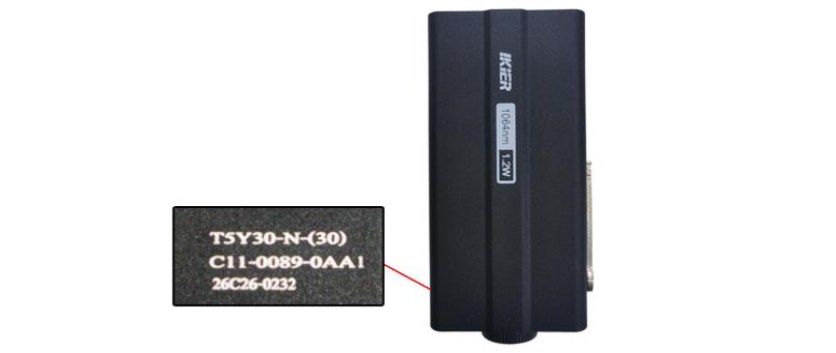
그림 36
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.
관련 문제: 보호 윈도우 오염·손상 · 헤드 이동·빛 미방출 · 조각 결과 불량
¶ 헤드 이동·빛 미방출
나타나는 증상: 조각 중 레이저 헤드는 이동하지만 레이저 빛이 방출되지 않습니다.
다음 순서로 점검하십시오:
- 초점이 올바르게 맞춰져 있는지 확인하십시오 (적외선 레이저)
재료를 놓은 후 초점 조절 절차를 수행하십시오. 필요하면 “레이저 초점 조절 지침” 절을 참조하여 레이저의 초점을 다시 맞추십시오. 적외선 레이저는 초점 조절 거리에 매우 민감하며 적외선은 눈에 보이지 않습니다. 초점 조절 거리가 올바르지 않으면 조각 시 발생하는 불꽃을 볼 수 없습니다.
- 레이저 케이블을 확인하십시오
레이저 케이블이 제대로 연결되어 있는지 확인하십시오. 필요하면 케이블을 분리한 다음 다시 연결하십시오.
- 메인보드 케이블을 확인하십시오
보호 인클로저의 상단 덮개를 열고 메인보드에 연결된 레이저 케이블이 느슨한지 확인하십시오. 필요하면 케이블을 분리한 다음 다시 연결하십시오.
- 레이저 케이블의 전압을 측정하십시오
- 레이저 케이블을 분리하고 출력 100%, 속도 1 mm/min으로 절단 프로그램을 실행한 다음 멀티미터를 직류 전압 모드로 설정하고 그림 37과 같이 핀 1과 2 사이의 전압이 24 V이고 핀 2와 3 사이의 전압이 5 V인지 측정하십시오.
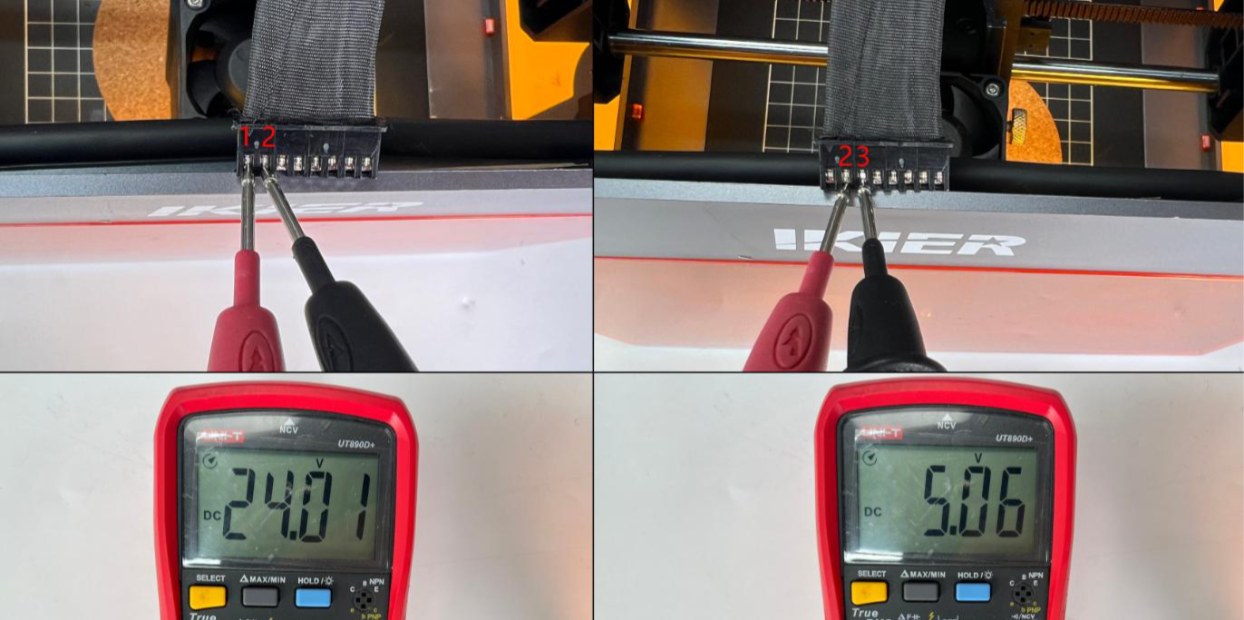
그림 37
- 고객 서비스에 연락하십시오
문제 해결 중 문제를 발견했으나 직접 해결할 수 없거나 결함의 원인을 판단할 수 없으면 다음 정보를 고객 서비스에 제공하십시오:
-
문제 해결 동영상.
-
문제 해결 단계: 이미 확인하거나 수행한 단계에 대한 설명을 제공하십시오. 전압을 측정했다면 측정 결과도 제공하십시오.
-
레이저에 조각된 일련번호: 그림 38과 같이 레이저에 조각된 일련번호를 제공하십시오.
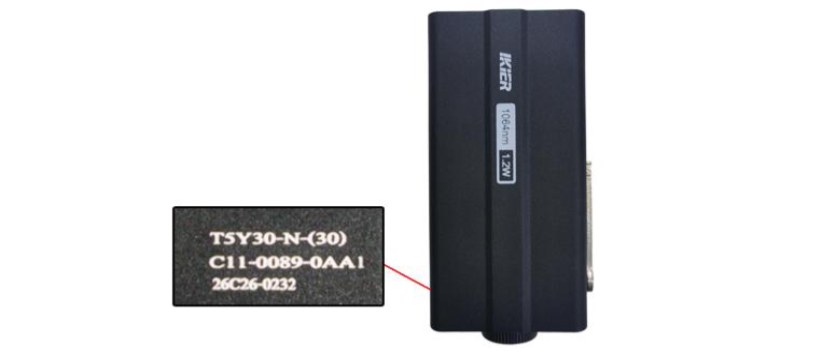
그림 38
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.
¶ 조각 결과 불량
나타나는 증상: 조각 결과가 좋지 않습니다.
다음 순서로 점검하십시오:
- 초점이 올바르게 맞춰져 있는지 확인하십시오
재료를 놓은 후 레이저의 초점을 다시 맞추십시오. 그림 39와 같이 초점 조절봉의 끝이 재료 표면에 살짝 닿을 때까지 아래로 내리십시오.
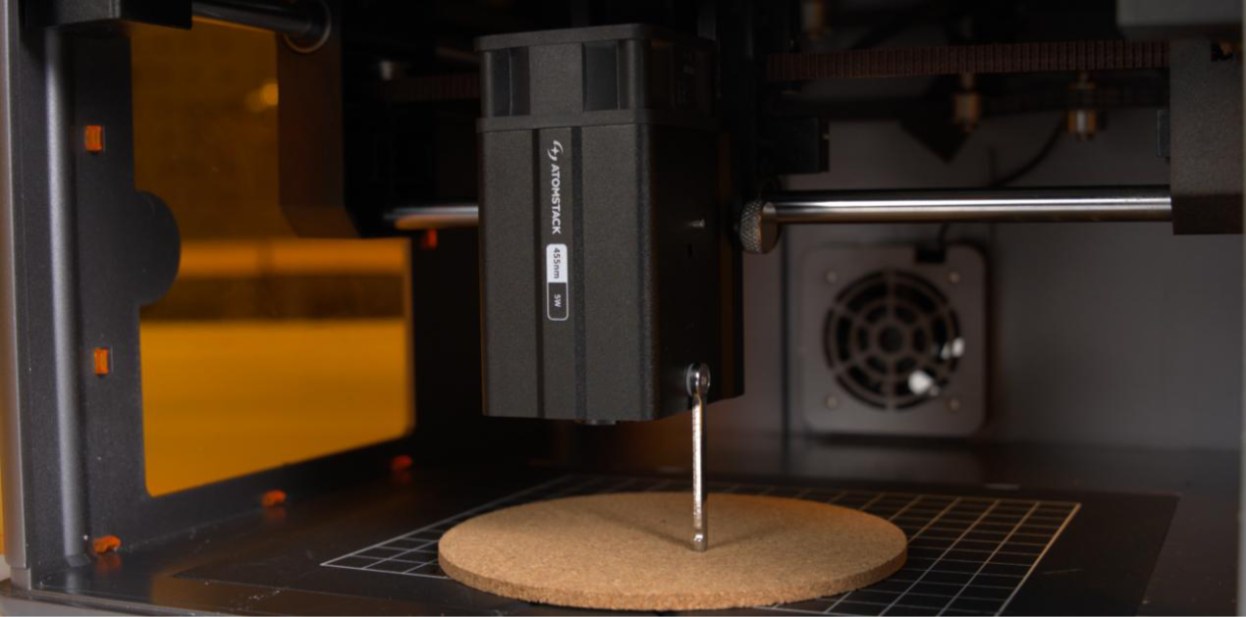
그림 39
- 소프트웨어 매개변수를 확인하십시오
재료마다 다른 가공 매개변수가 필요합니다. 매개변수 표를 참조하여 출력, 속도 및 속도 단위가 올바르게 설정되어 있는지 확인하십시오. 장치 뒷면의 QR 코드를 스캔하여 매개변수 표를 확인하거나 고객 서비스에 연락하여 요청할 수 있습니다.
- 최대 S값을 확인하십시오 (LightBurn)
S-Value Max는 항상 1000으로 설정되어 있어야 합니다 (그림 40 참조). 이 값을 변경하면 레이저 출력과 수명에 영향을 줄 수 있으므로 변경하지 마십시오.
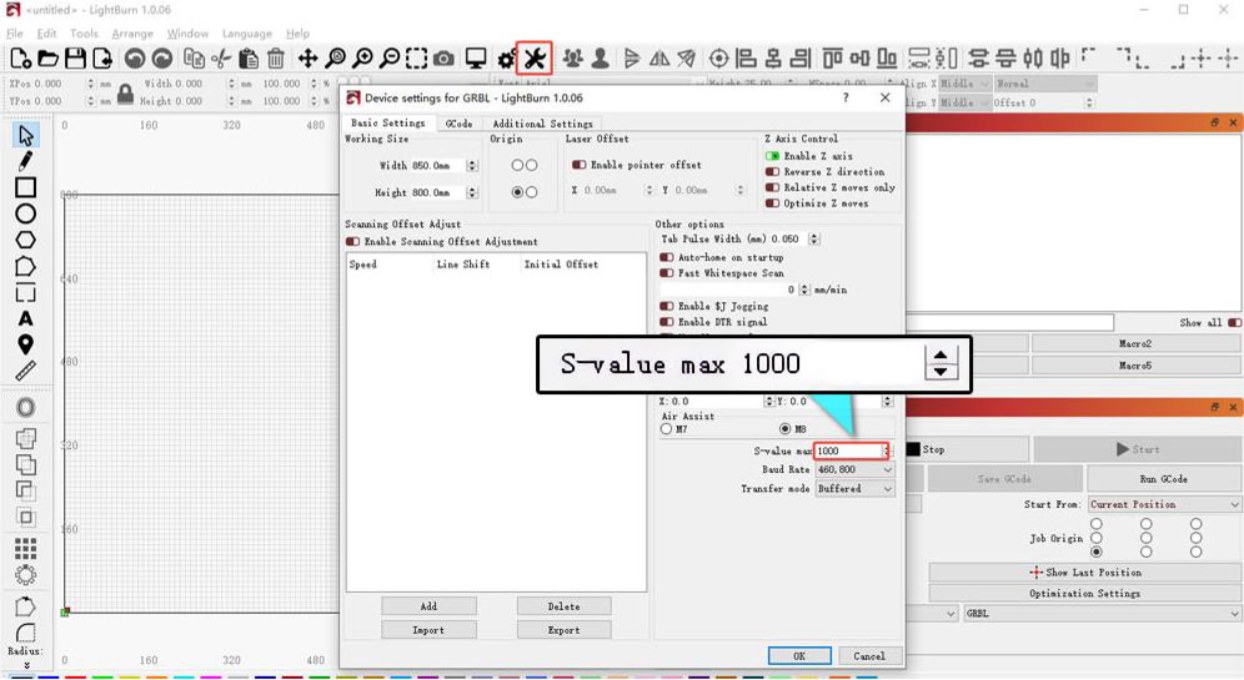
그림 40
- 보호 윈도우 유리를 확인하십시오
보호 윈도우가 오염되거나 손상되면 레이저 출력에 큰 영향을 줄 수 있습니다. “레이저 윈도우 유리가 오염되거나 손상됨” 절의 지침에 따라 문제를 해결하십시오.
- 전원 공급 장치의 출력을 확인하십시오
전압 또는 전류가 부족하면 레이저 출력에 직접적인 영향을 줄 수 있습니다.
-
전원 어댑터 측정: 멀티미터를 직류 전압 모드로 설정하고 전원 어댑터의 출력 전압이 24 V인지 측정하십시오. 전류계가 있으면 전원 어댑터의 최대 출력 전류가 3 A에 도달하는지 측정하십시오.
-
레이저 케이블 측정: 레이저 케이블을 분리하고 출력 100%, 속도 1 mm/min으로 절단 프로그램을 실행한 다음 멀티미터를 직류 전압 모드로 설정하고 그림 41과 같이 핀 1과 2 사이의 전압이 24 V이고 핀 2와 3 사이의 전압이 5 V인지 측정하십시오.
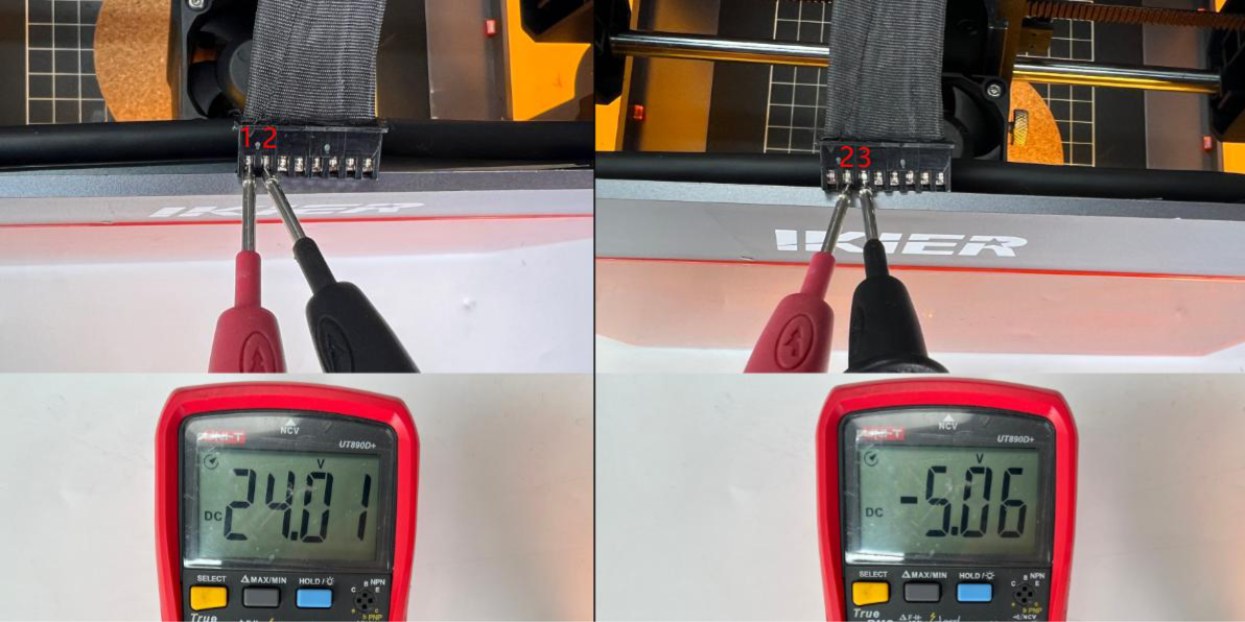
그림 41
- 출력 테스트
A4 용지 한 장을 고정하고 아래 권장 매개변수로 절단 테스트를 수행하여 레이저 출력이 비정상적인지 판단하십시오. A4 용지 절단에 권장되는 매개변수는 다음과 같습니다: → Flex 12W: 출력 60%, 속도 2000 mm/min. → Flex 7W: 출력 100%, 속도 1300 mm/min.
- 고객 서비스에 연락하십시오
위의 단계로 문제가 해결되지 않으면 고객 서비스에 연락하여 다음 정보를 제공하십시오:
-
조각 동영상: 초점 조절 과정, 설정한 출력, 속도, 조각 과정 및 최종 결과가 동영상에 명확하게 나타나야 합니다.
-
문제 해결 단계: 이미 확인하거나 수행한 단계에 대한 설명을 제공하십시오. 전압을 측정했다면 측정 결과도 제공하십시오.
-
절단 동영상: A4 용지 절단 테스트 동영상을 제공하십시오. 초점 조절 과정, 설정한 출력, 속도, 절단 과정 및 최종 결과가 동영상에 명확하게 나타나야 합니다.
-
레이저에 조각된 일련번호: 그림 42와 같이 레이저에 조각된 일련번호를 제공하십시오.
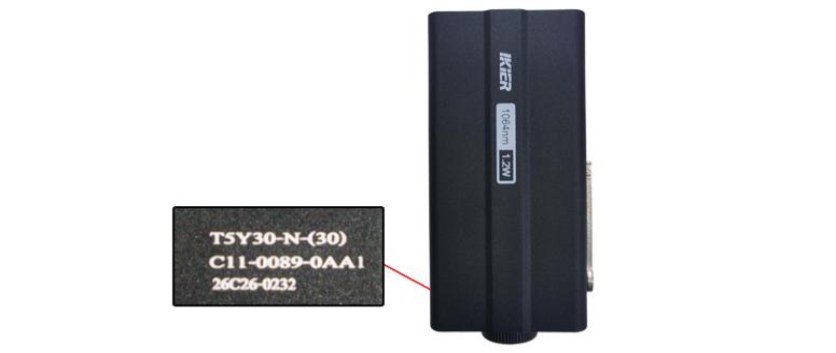
그림 42
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.
관련 문제: 보호 윈도우 오염·손상 · 절단 성능 저하 · 도안 왜곡
¶ 도안 왜곡
나타나는 증상: 조각된 도안이 왜곡됩니다.
다음 순서로 점검하십시오:
아래 증상에 따라 문제를 해결하십시오. 먼저 원형 또는 정사각형 도안을 조각한 다음 실제 이동 경로에 따라 아래와 같이 문제를 해결하는 것이 좋습니다:
- 45° 각도로 대각선 이동함
- 모터 케이블을 확인하십시오
모터 케이블을 분리한 다음 다시 연결하십시오. 문제가 해결되는지 확인하십시오.
- 메인보드의 모터 케이블을 확인하십시오
보호 인클로저의 상단 덮개를 열고 메인보드 측면의 전원 스위치 근처에 있는 모터 케이블을 찾으십시오 (그림 43 참조). 케이블이 완전히 삽입되어 단단히 연결되어 있는지 확인하십시오. 느슨하면 분리한 다음 다시 연결하여 커넥터가 소켓에 단단히 장착되도록 하십시오.
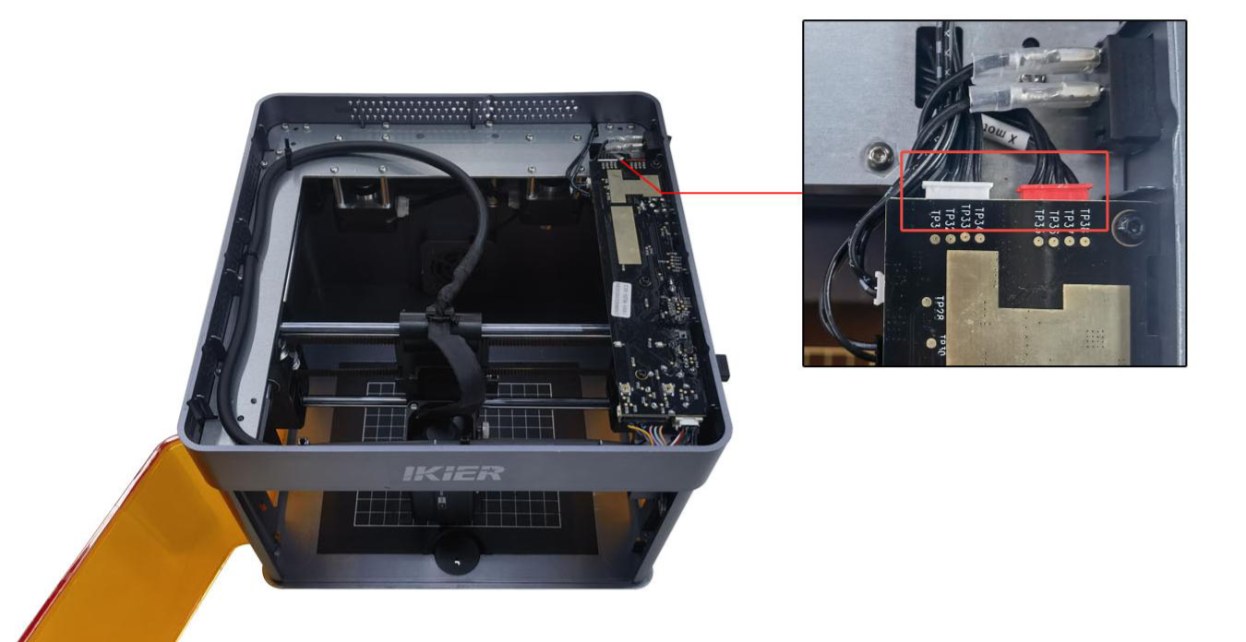
그림 43
- 타이밍 풀리와 타이밍 벨트를 확인하십시오
타이밍 풀리의 나사 (그림 44 참조)가 느슨한지, 타이밍 벨트가 너무 느슨한지 확인하십시오.
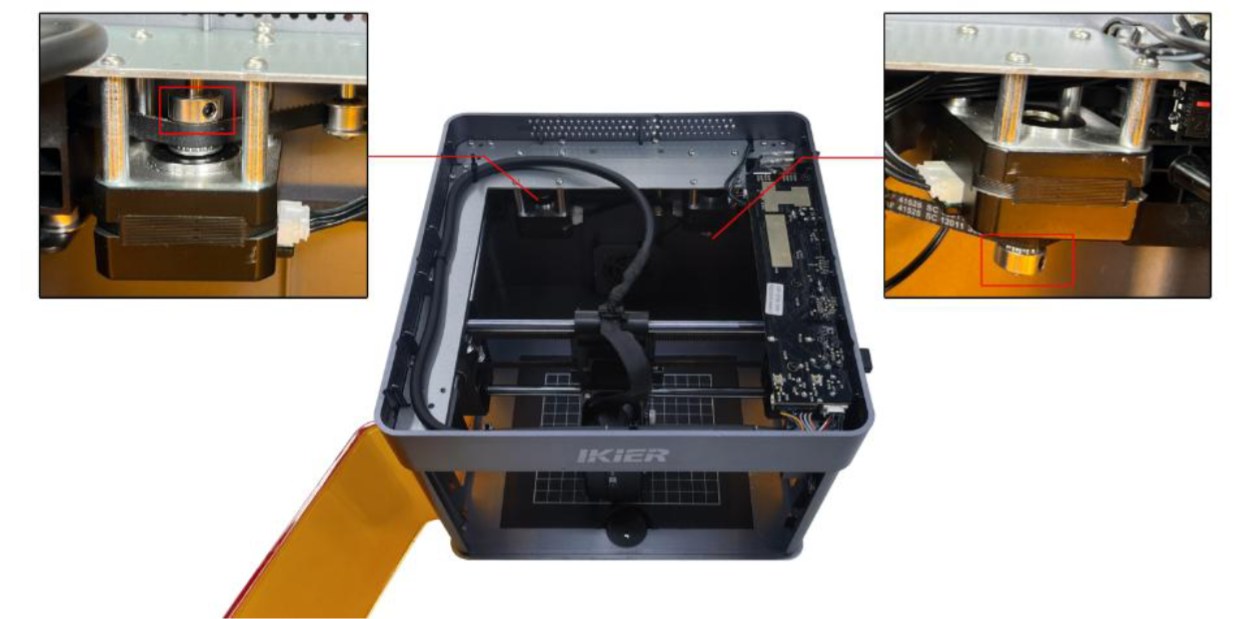
그림 44
참고: 타이밍 풀리 나사를 조이고 타이밍 벨트를 조절한 후에도 문제가 계속되면 바로 단계 3) “흔들리며 대각선 이동함”으로 넘어가 추가로 문제를 해결하십시오.
- 반대 방향으로 이동함
-
기계를 공장 초기 설정으로 복원하십시오.
-
Y축만 반대 방향으로 이동하면 메인보드의 모터 케이블 연결 상태를 확인하십시오. 케이블이 잘못된 포트에 연결되어 있을 수 있습니다. 그림 45와 같이 빨간색 커넥터가 전원 스위치에 더 가까이 있어야 올바른 위치입니다.
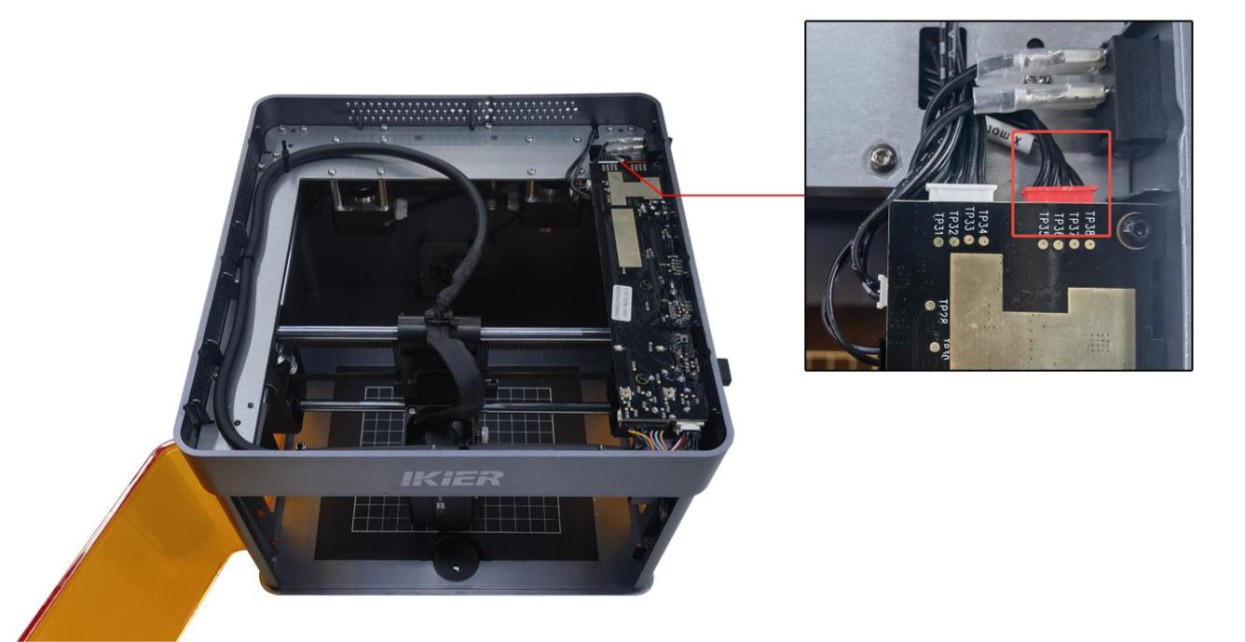
그림 45
- 흔들리며 대각선 이동함
-
기계가 왼쪽 위 또는 오른쪽 아래 모서리로만 이동함: 왼쪽 모터에 이상이 있음을 나타냅니다. 모터 케이블 두 개를 모두 분리하고 왼쪽 모터 케이블 (더 긴 케이블)을 오른쪽 모터에 연결하십시오. 제어 기능으로 레이저 헤드를 이동하여 흔들림 없이 왼쪽 위 또는 오른쪽 아래 모서리로 정상적으로 이동하는지 확인하십시오. → 정상적으로 이동하는 경우: 왼쪽 모터에 결함이 있습니다. → 여전히 비정상적으로 이동하는 경우: 모터 케이블 또는 메인보드의 모터 드라이버에 결함이 있을 수 있습니다.
-
기계가 오른쪽 위 또는 왼쪽 아래 모서리로만 이동함: 오른쪽 모터에 이상이 있음을 나타냅니다. 모터 케이블 두 개를 모두 분리하고 왼쪽 모터 케이블 (더 긴 케이블)을 오른쪽 모터에 연결하십시오. 제어 기능으로 레이저 헤드를 이동하여 흔들림 없이 오른쪽 위 또는 왼쪽 아래 모서리로 정상적으로 이동하는지 확인하십시오. → 정상적으로 이동하는 경우: 모터 케이블 또는 메인보드의 모터 드라이버에 결함이 있을 수 있습니다. → 여전히 비정상적으로 이동하는 경우: 모터에 결함이 있을 수 있습니다.
- 재료를 확인하십시오
종이나 얇은 목판 등 가벼운 재료를 가공할 때는 자석으로 네 모서리를 모두 고정하십시오. 그렇지 않으면 보호 인클로저의 배기 팬 또는 레이저 팬으로 인해 재료가 움직여 도안이 이동하거나 왜곡될 수 있습니다.
- 펌웨어 버전을 확인하십시오
기계를 연결한 후 오른쪽 상단의 “≡”를 클릭하여 그림 46과 같이 펌웨어 버전을 확인하십시오. 버전 번호의 스크린샷을 고객 서비스에 보내 최신 버전인지 확인하십시오.
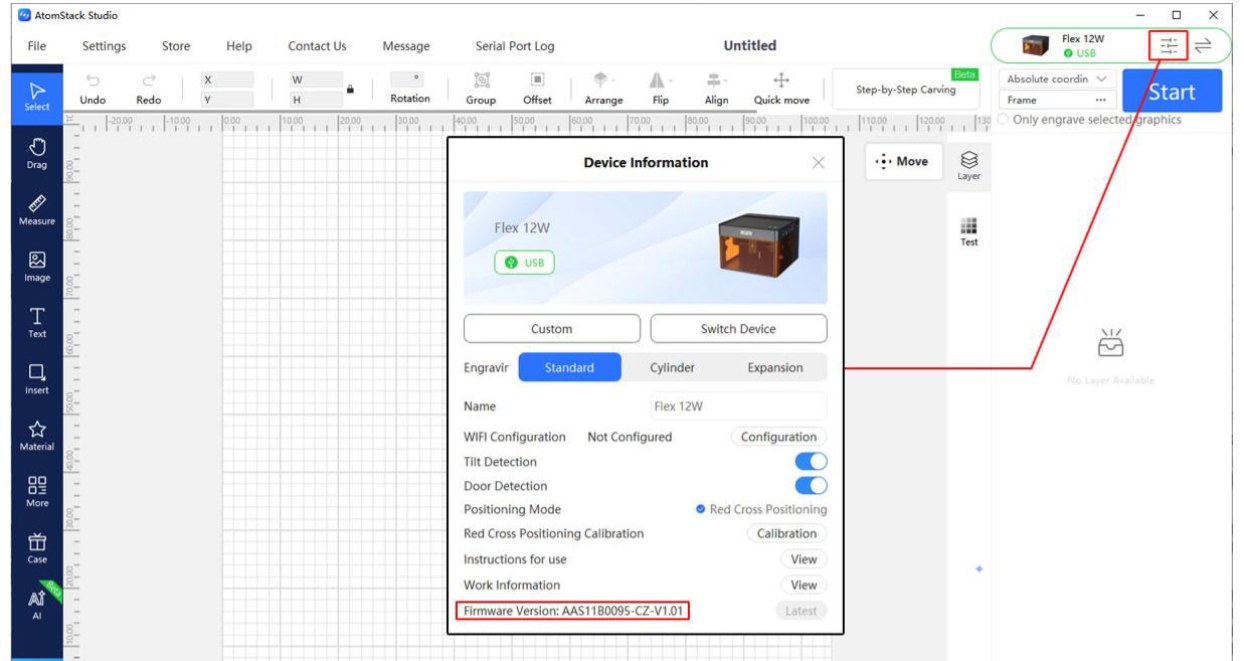
그림 46
- 기계 구조를 확인하십시오
조각된 원이나 정사각형의 형태가 불규칙하면 기계의 구조와 관련된 문제일 수 있습니다. 다음 부품을 순서대로 확인하십시오:
-
타이밍 풀리 확인: 그림 47과 같이 타이밍 풀리 나사가 느슨한지, 타이밍 풀리의 위치가 어긋나 있는지 확인하십시오. 필요하면 조절하십시오.
-
타이밍 벨트 확인: 타이밍 벨트를 손으로 눌러 너무 느슨한지 확인하십시오. 느슨하면 조절하십시오.
-
가이드 롤러 확인: 타이밍 벨트 경로의 모든 가이드 롤러가 정상적으로 작동하는지 확인하십시오.
보호 인클로저 내부에 타이밍 벨트 마모 잔여물이 없는지 확인하십시오.
- 가이드 레일 확인: 가이드 레일 세 개의 표면에 흠집이 없고 충분히 윤활되어 있는지 확인하십시오.
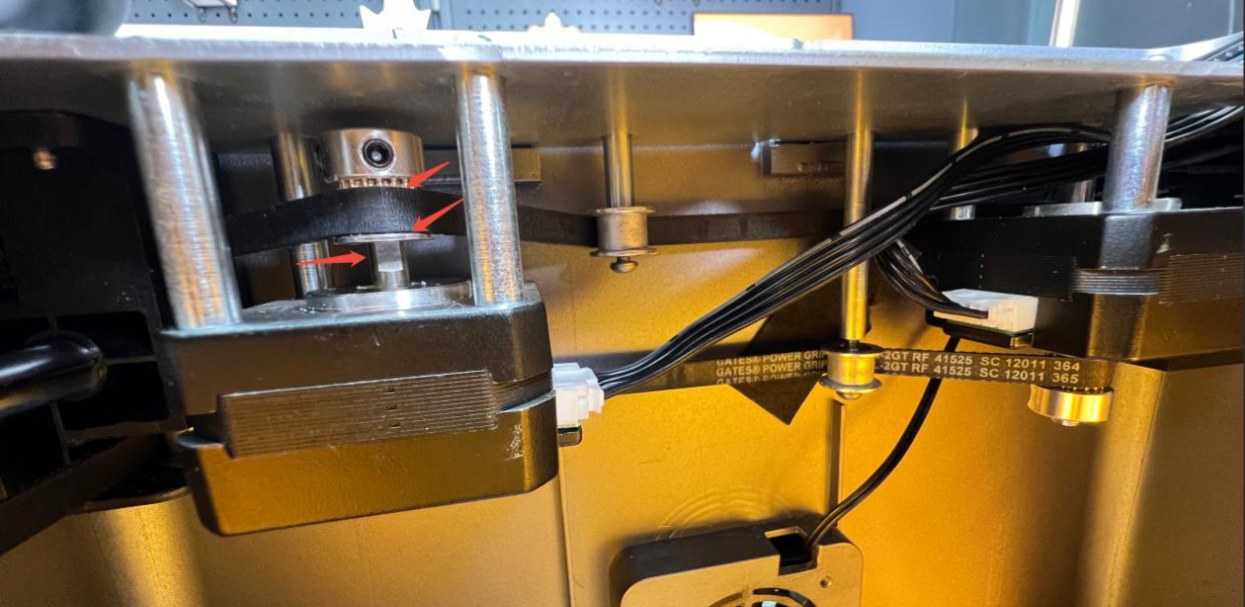
그림 47
- 공장 초기 설정으로 복원하십시오
위의 단계로 문제가 해결되지 않으면 기계를 공장 초기 설정으로 복원하여 비정상적인 매개변수 설정으로 인한 문제를 배제하십시오.
- 고객 서비스에 연락하십시오
위의 단계로 문제가 해결되지 않으면 고객 서비스에 연락하여 다음 정보를 제공하십시오:
-
조각 동영상: 초점 조절 과정, 설정한 출력, 속도, 조각 과정 및 최종 결과가 동영상에 명확하게 나타나야 합니다.
-
문제 해결 단계: 이미 확인하거나 수행한 단계에 대한 설명을 제공하십시오.
-
펌웨어 버전: 펌웨어 버전을 보여 주는 스크린샷을 제공하십시오.
-
장치 일련번호: 그림 48과 같이 장치의 일련번호 사진을 제공하십시오.
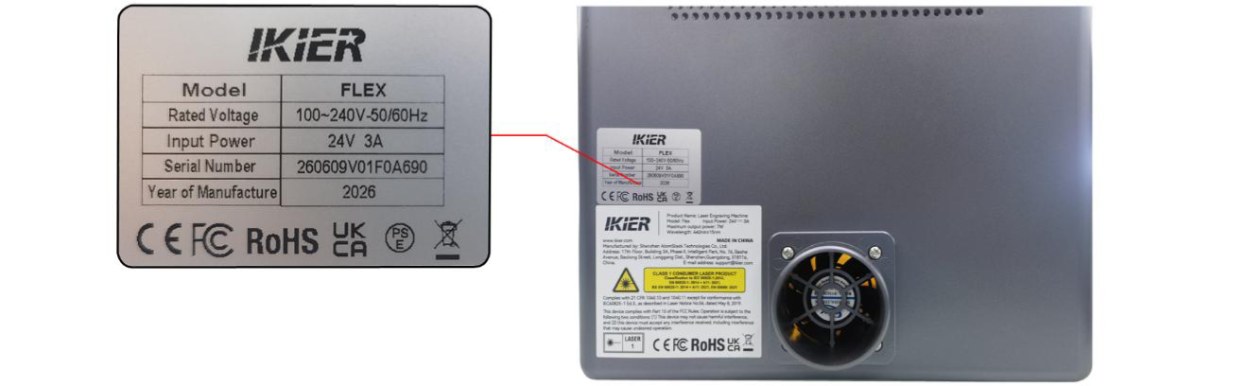
그림 48
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.
관련 문제: 도안 45° 기울어짐 · 대각선으로만 이동 · 재료 이동·라인 누락
¶ 도안 반전
나타나는 증상: 조각된 도안이 반대로 나타납니다.
다음 순서로 점검하십시오:
- 소프트웨어와 펌웨어 버전을 확인하십시오
소프트웨어와 레이저 조각기의 펌웨어가 모두 최신 버전인지 확인하십시오. 업데이트가 있으면 소프트웨어와 펌웨어를 업데이트한 후 다시 테스트하십시오.
- 메인보드의 모터 케이블 연결 상태를 확인하십시오
보호 인클로저의 상단 덮개를 열고 모터 케이블이 메인보드의 올바른 포트에 연결되어 있는지 확인하십시오. 그림 49와 같이 빨간색 커넥터가 전원 스위치에 더 가까이 있어야 합니다. 케이블이 잘못된 방향으로 연결되어 있으면 분리한 다음 올바른 방향으로 다시 연결하십시오.
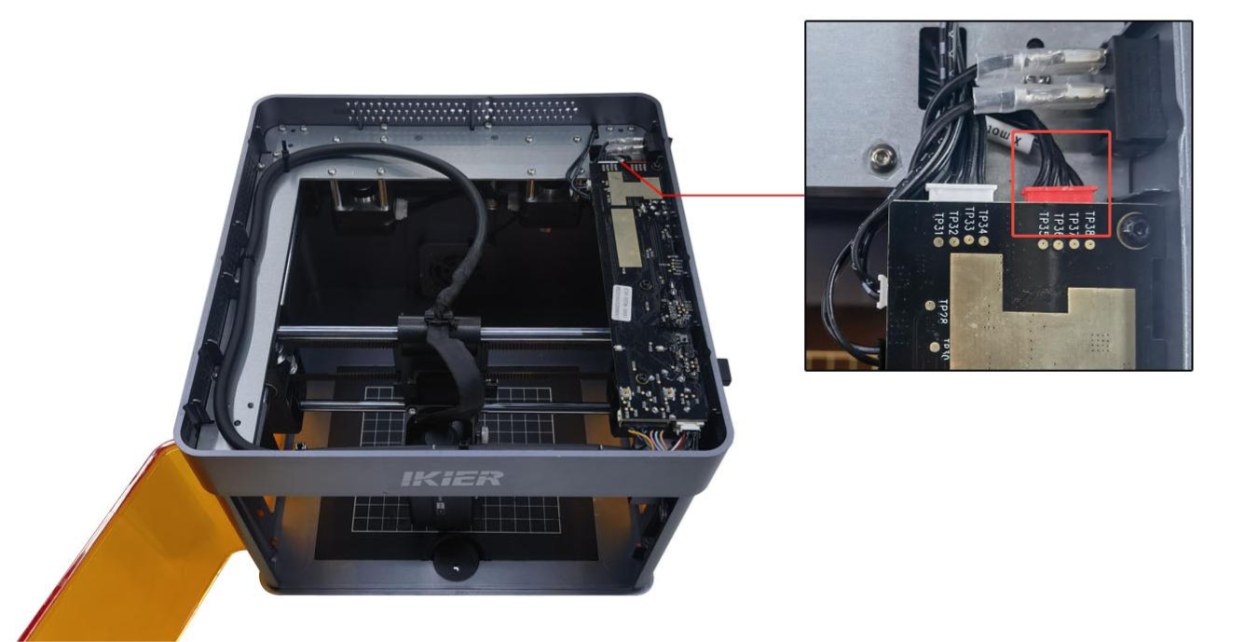
그림 49
- 공장 초기 설정으로 복원하십시오
위의 단계로 문제가 해결되지 않으면 기계를 공장 초기 설정으로 복원하여 비정상적인 매개변수 설정으로 인한 문제를 배제하십시오.
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.
¶ 도안 45° 기울어짐
나타나는 증상: 조각된 도안이 45° 각도로 기울어집니다.
다음 순서로 점검하십시오:
- 타이밍 풀리 나사와 타이밍 벨트를 확인하십시오
모터 타이밍 풀리 나사 (그림 50 참조)가 느슨한지, 타이밍 벨트가 너무 느슨한지 확인하십시오. 느슨하면 필요에 따라 나사를 조이거나 타이밍 벨트를 조절하십시오.
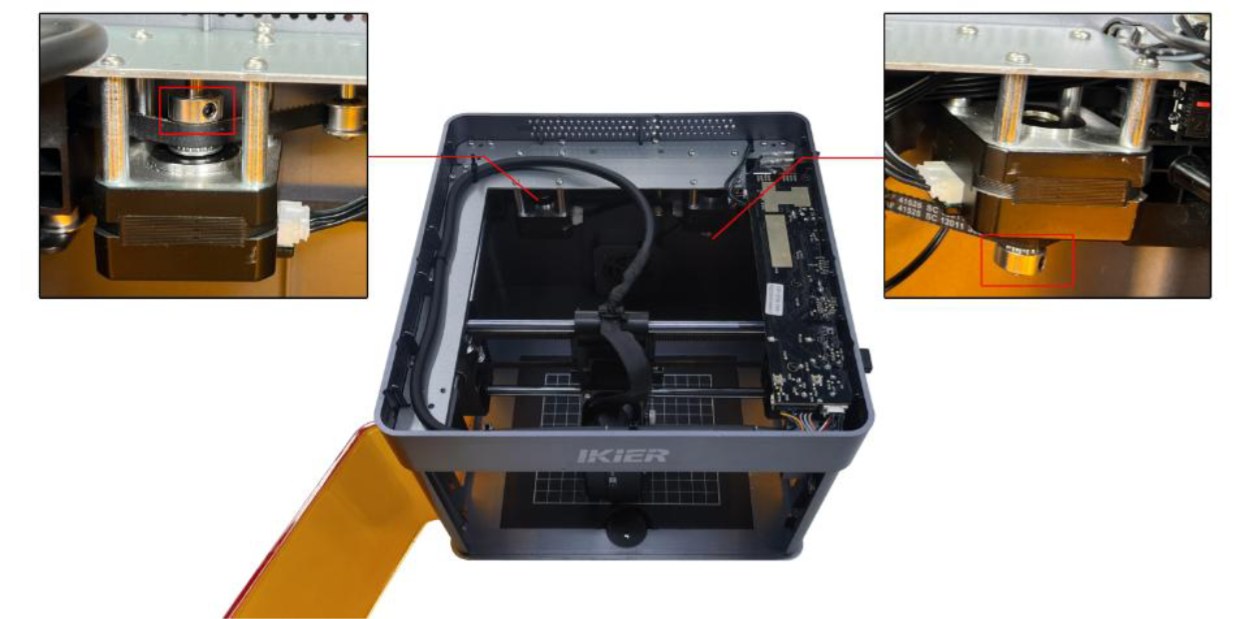
그림 50
- 모터 케이블을 확인하십시오
모터 케이블을 분리한 다음 다시 연결하십시오. 문제가 해결되는지 확인하십시오.
- 메인보드의 모터 케이블 연결 상태를 확인하십시오
보호 인클로저의 상단 덮개를 열고 메인보드 측면의 전원 스위치 근처에 있는 모터 케이블을 찾으십시오 (그림 51 참조). 케이블이 완전히 삽입되어 단단히 연결되어 있는지 확인하십시오. 느슨하면 분리한 다음 다시 연결하여 커넥터가 소켓에 단단히 장착되도록 하십시오.
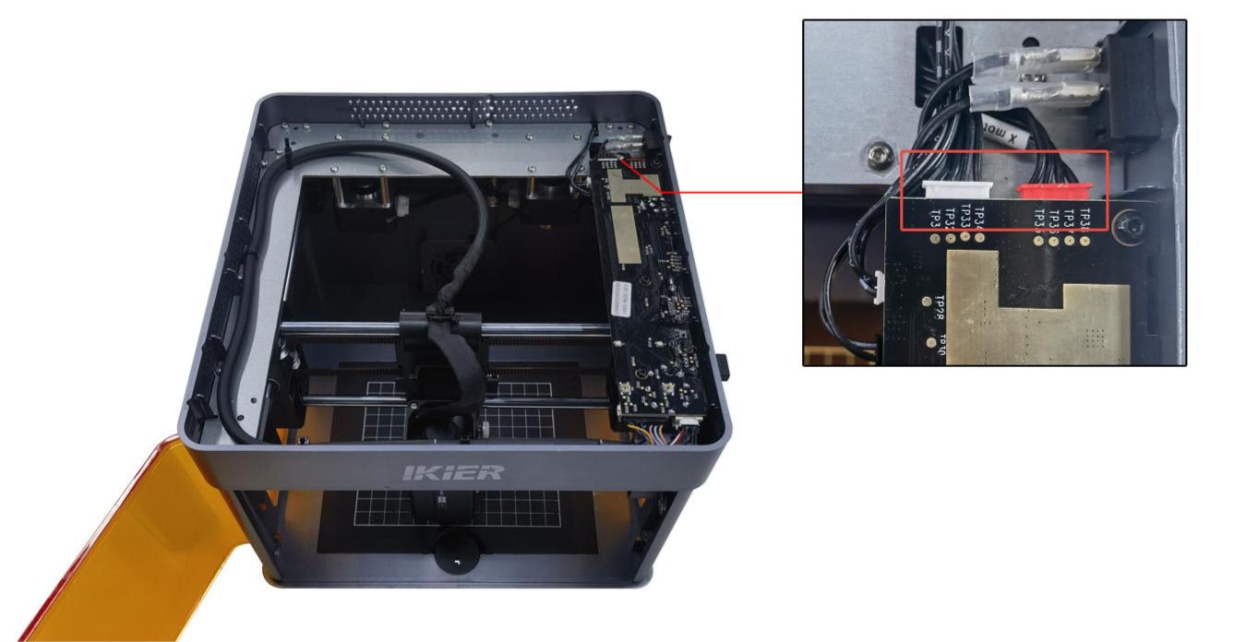
그림 51
- 모터를 확인하십시오
-
기계가 왼쪽 위 또는 오른쪽 아래 모서리로만 이동함: 왼쪽 모터에 이상이 있음을 나타냅니다. 모터 케이블 두 개를 모두 분리하고 왼쪽 모터 케이블 (더 긴 케이블)을 오른쪽 모터에 연결하십시오. 제어 기능으로 레이저 헤드를 이동하여 흔들림 없이 왼쪽 위 또는 오른쪽 아래 모서리로 정상적으로 이동하는지 확인하십시오. → 정상적으로 이동하는 경우: 왼쪽 모터에 결함이 있습니다. → 여전히 비정상적으로 이동하는 경우: 모터 케이블 또는 메인보드의 모터 드라이버에 결함이 있을 수 있습니다.
-
기계가 오른쪽 위 또는 왼쪽 아래 모서리로만 이동함: 오른쪽 모터에 이상이 있음을 나타냅니다. 모터 케이블 두 개를 모두 분리하고 왼쪽 모터 케이블 (더 긴 케이블)을 오른쪽 모터에 연결하십시오. 제어 기능으로 레이저 헤드를 이동하여 흔들림 없이 오른쪽 위 또는 왼쪽 아래 모서리로 정상적으로 이동하는지 확인하십시오. → 정상적으로 이동하는 경우: 모터 케이블 또는 메인보드의 모터 드라이버에 결함이 있을 수 있습니다. → 여전히 비정상적으로 이동하는 경우: 모터에 결함이 있을 수 있습니다.
- 고객 서비스에 연락하십시오
위의 단계로 문제가 해결되지 않으면 고객 서비스에 연락하여 다음 정보를 제공하십시오:
-
문제 해결 동영상: 소프트웨어 작동 단계와 레이저 헤드의 이동 방향을 명확하게 보여 주십시오.
-
문제 해결 단계: 이미 확인하거나 수행한 단계에 대한 설명을 제공하십시오.
-
장치 일련번호: 그림 52와 같이 장치의 일련번호 사진을 제공하십시오.
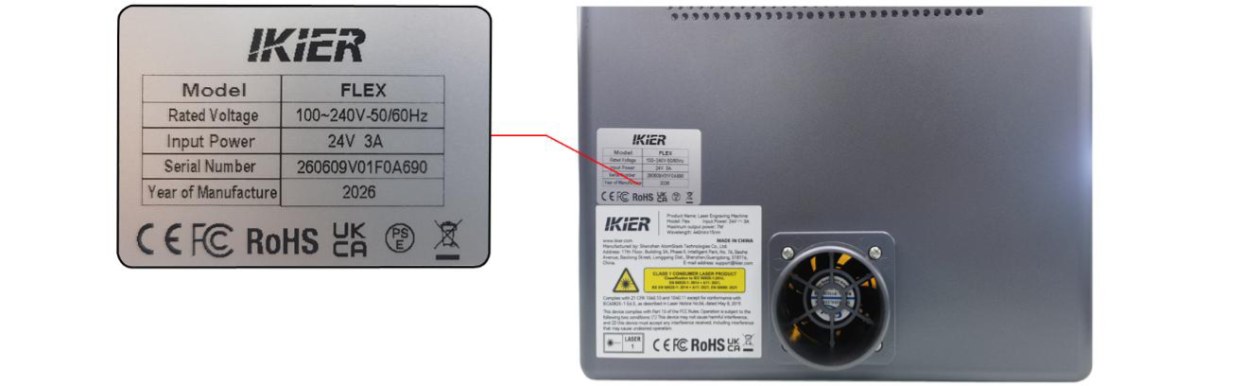
그림 52
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.